 13863231017
新闻中心
 当前位置:
-
2026-08-14双头数控车床加工轴类零件出现两端同轴度超差的主要原因及对应的解决工艺方案是什么?在双头数控车床批量加工精密轴类零件时,两端同轴度超差是最常见的精度故障,主要由设备精度、装夹方式、参数设置与工艺操作四大因素导致。首先是设备本体因素,左右双主轴的同轴度基准偏移、主轴轴承磨损、主轴回转精度下降,会直接造成加工基准错位,引发同轴度误差;其次是装夹因素,卡盘夹爪磨损、夹持力度不均、工件装
-
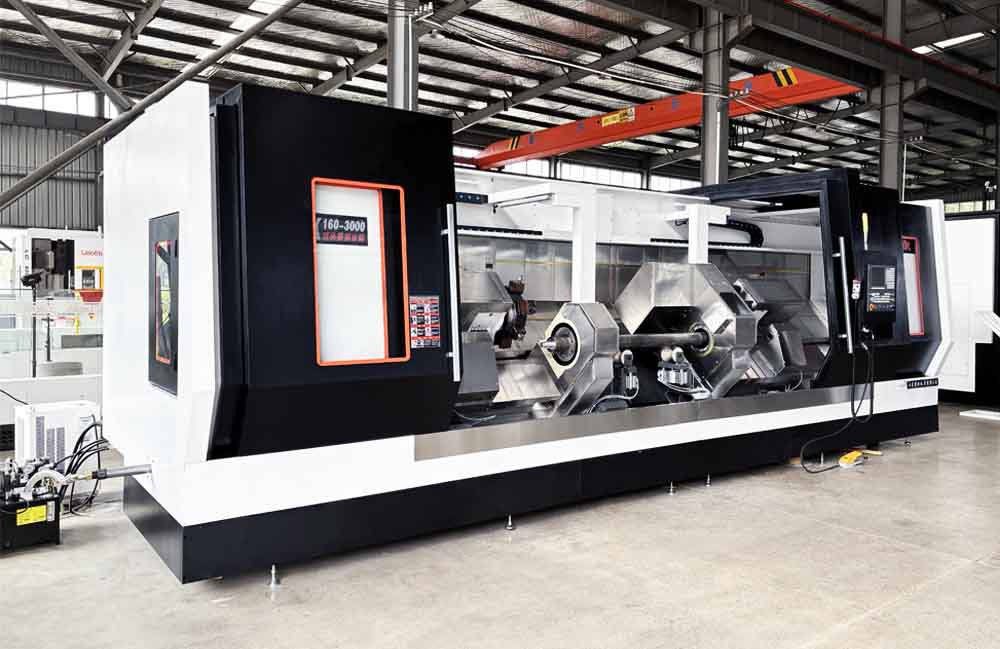
2026-08-06数控双头车床分为中驱动、双驱动、双主轴对接式三大类,三者核心结构与夹持原理的区别是什么?三类数控双头车床的核心差异集中在主轴布局、工件夹持位置、切削方式三个维度,是工艺选型的核心依据:第一,中驱动双头车床,采用床身中置单主轴箱、中部卡盘夹持结构,工件被夹紧在中间主轴位置,左右两端自由悬伸,左右刀架同步对两端进行切削,整机只有一套驱动主轴,依靠中部固定夹持保证工件同心度,分为斜床身和平床
-
2026-08-05如何提高双头数控车床的精度控制能力?双头数控车床精度全方位提升方案双头车床区别于普通单主轴车床,核心难点在于双主轴同轴度、主轴同步、左右工位干涉、工件两端加工累积误差、夹装重复定位偏差,下面从硬件调试、参数优化、工艺、程序、环境、日常运维 6 个维度给出可落地的高精度管控办法一、机械本体基础精度校准(最根本)1、双‑主轴同轴度校正双头机最
-
2026-07-20双头数控车床加工两端异形结构的轴类零件(如两端带曲面、螺纹、键槽的精密轴)时,如何实现双主轴的工序衔接与精度一致性控制?加工两端异形结构的精密轴类零件时,双主轴的工序衔接流畅性和精度一致性是核心难点,以航空航天领域用的两端带圆弧曲面+梯形螺纹的精密传动轴(公差±0.003mm,表面粗糙度 Ra0.4μm)为例,具体实现方案如下:1. 工序衔接设计与编程优化:(1)工序拆分与联动规划:将加工工序分为“粗加工-半精加工-精加工-光整加工
-
2026-07-16双头车床分哪几种结构布局?各自优缺点?对置双主轴 + 单刀塔(穿梭刀塔)结构:左右主轴固定,一套刀塔可左右移动,分别靠近左、右主轴切削。优点:成本低、占地小、维护简单;缺点:不能两端同时切削,只能先后加工,效率中等,适合小批量、预算有限场景。对置双主轴 + 双独立刀塔(双动力刀塔)结构:左右各一套刀塔,左右主轴可同步进刀切削。优点:两端同步加
-
2026-06-30双头数控车床加工细长管材时容易震动、让刀吗,如何优化改善?标准配置下不会出现明显震颤与让刀,核心原因是工件两端被双主轴同步夹持,形成双向支撑,对比单轴车床单侧夹持 + 尾部单薄尾座支撑,整体刚性提升一倍以上。如果加工超长薄壁管件出现轻微震纹,可通过多重方案优化:①设备层面,选用硬轨斜床身机型,增加床身铸件重量,抑制切削共振;②工装层面,定制弹性内撑夹具,管件内
 首页
 一键拨打
 返回顶部